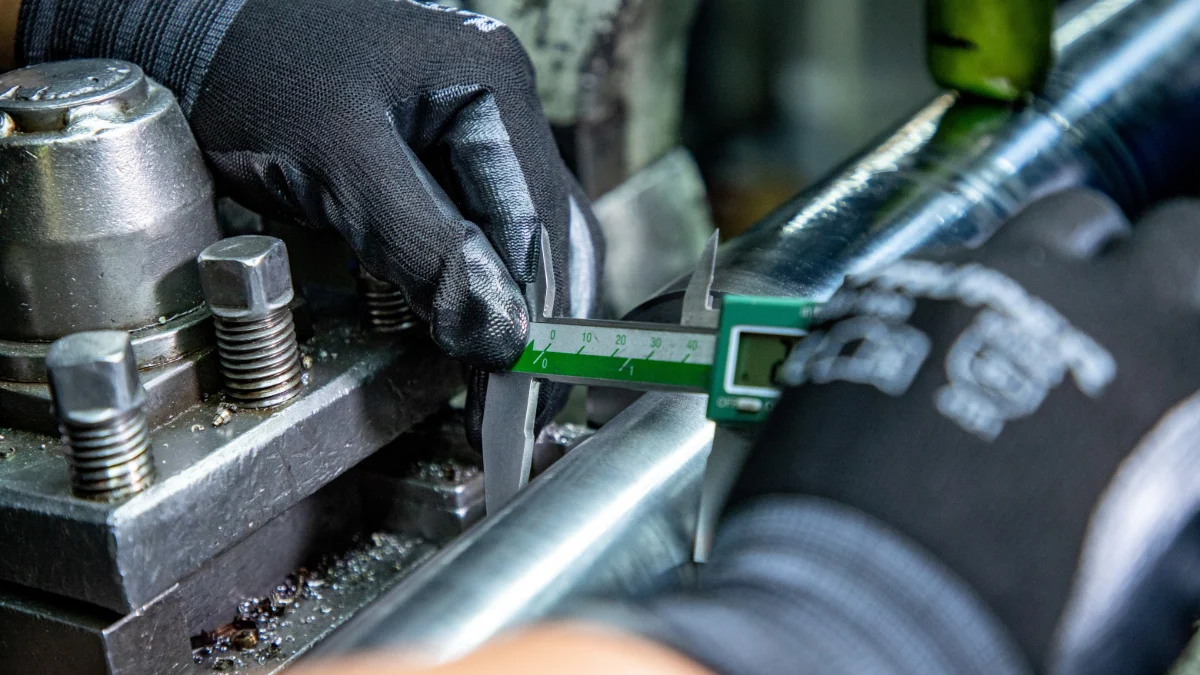
Suwmiarka, mikrometr i czujnik zegarowy służą do różnych pomiarów i nie powinny być używane zamiennie tylko dlatego, że wszystkie pokazują ułamki milimetra. Mechanik musi wiedzieć, jakiej dokładności potrzebuje, gdzie przyłożyć przyrząd, jak wyzerować pomiar i jak porównać wynik ze specyfikacją producenta. Bez tego precyzyjny przyrząd daje jedynie precyzyjnie wyglądającą liczbę.
Dobór przyrządu do zadania
Suwmiarka jest szybka i uniwersalna, ale nie do każdego wymiaru
Suwmiarką mierzy się wymiary zewnętrzne, wewnętrzne i głębokość. Sprawdza się przy wielu pracach warsztatowych, gdy potrzebna jest kontrola z dokładnością typową dla tego narzędzia. Nie powinna zastępować mikrometru tam, gdzie tolerancja jest bardzo mała.
Mikrometr daje większą kontrolę wymiaru
Mikrometr jest przeznaczony do dokładnego pomiaru określonego zakresu średnic lub grubości. Kluczowe jest prawidłowe ustawienie przyrządu i powtarzalna siła docisku. Zbyt mocne dociśnięcie lub pomiar pod kątem może zafałszować wynik.
Czujnik zegarowy mierzy zmianę, bicie i luz
Czujnik zegarowy montuje się na stabilnej podstawie i obserwuje zmianę położenia badanego elementu. W warsztacie służy między innymi do oceny bicia, luzu osiowego i zmian położenia. Nie podaje „średnicy części” jak suwmiarka, tylko pokazuje odchylenie względem ustawionego punktu odniesienia.
Warunki wiarygodnego pomiaru
Każdy pomiar zaczyna się od czystych powierzchni
Brud, rdza, zadziory, olej lub resztki uszczelniacza mogą mieć grubość porównywalną z tolerancją. Przed pomiarem trzeba oczyścić powierzchnie i sprawdzić, czy narzędzie nie ma uszkodzonych szczęk albo końcówek pomiarowych.
Temperatura ma znaczenie przy precyzyjnych pomiarach
Metal zmienia wymiary wraz z temperaturą. W typowym serwisie różnice często są małe, ale przy precyzyjnym pomiarze elementu silnika lub skrzyni trzeba stosować warunki wskazane w dokumentacji. Pomiar gorącej części i porównanie z wartością dla temperatury pokojowej może prowadzić do złej decyzji.
Najpierw ustal tolerancję, potem wybierz przyrząd
- Szerokość lub średnica orientacyjna — Typowy przyrząd: suwmiarka; Dlaczego: szybki pomiar wielu wymiarów.
- Dokładna średnica wałka — Typowy przyrząd: mikrometr; Dlaczego: większa rozdzielczość i kontrola.
- Bicie tarczy lub wału — Typowy przyrząd: czujnik zegarowy; Dlaczego: pomiar zmiany podczas obrotu.
- Luz osiowy — Typowy przyrząd: czujnik zegarowy; Dlaczego: porównanie dwóch położeń.
Przykłady warsztatowe
Bicie trzeba mierzyć na poprawnie zamocowanym elemencie
Jeżeli podstawa czujnika jest niestabilna albo powierzchnia mocowania zabrudzona, wskazanie może pokazywać ruch całego stanowiska. Przed oceną części warto wykonać kilka obrotów i sprawdzić powtarzalność wyniku.
Pomiar tarczy hamulcowej wymaga oddzielenia bicia tarczy od piasty
Jeżeli tarcza wykazuje bicie, przyczyną może być sama tarcza, zabrudzenie powierzchni piasty albo bicie piasty. Mechanik powinien mierzyć etapami, a nie wymieniać element na podstawie jednego wyniku. Warto też kontrolować warunki montażu i moment dokręcania koła.
Znaczenie właściwego momentu opisuje materiał o kluczu dynamometrycznym i jakości dokręcania.
Przy silniku pomiar potwierdza, czy część nadaje się do dalszej pracy
Średnice, luzy i odchylenia elementów silnika powinny być oceniane względem wartości serwisowych. W remontach precyzyjnych pomiary są podstawą decyzji o obróbce, wymianie albo ponownym użyciu. Dlatego specjalizacja silnikowa bez opanowania metrologii szybko prowadzi do kosztownych błędów.
W praktyce łączy się to z metodami opisanymi w artykule o pomiarze kompresji i próbie szczelności, choć są to inne rodzaje pomiarów.
Kontrola przyrządu i zapis wyniku
Narzędzia pomiarowe trzeba kontrolować i przechowywać właściwie
Upadek mikrometru lub czujnika może zmienić wskazania. Przed użyciem warto sprawdzić zero i stan powierzchni pomiarowych. W warsztacie, który wykonuje naprawy precyzyjne, przyrządy powinny mieć określony sposób kontroli oraz ochronę przed brudem i uderzeniami.
Odczyt trzeba zapisać razem z miejscem pomiaru
Informacja „wałek 24,97 mm” niewiele znaczy bez wskazania, gdzie i w jakim kierunku dokonano pomiaru. Zużycie może być nierównomierne, dlatego dokumentacja powinna opisywać punkty i orientację. Przy kilku pomiarach warto użyć prostej tabeli.
Precyzja bez dokumentacji producenta nie ma wartości diagnostycznej
Mechanik może zmierzyć część z dokładnością do setnych milimetra, ale bez granicznego wymiaru nie wie, czy wynik jest poprawny. Wartość serwisowa, limit zużycia i procedura pomiaru są równie ważne jak sam przyrząd. To kolejny powód, dla którego profesjonalna praktyka warsztatowa opiera się na dokumentacji, nie na pamięci.
Przy ciężkich pracach demontażowych pomiary często łączą się z użyciem wyposażenia opisanego w artykule o prasie i narzędziach specjalnych.